在食品工业向精细化、功能化发展的今天,超微粉碎技术已成为提升产品附加值的关键工艺之一。派勒(Puhler)作为粉体设备领域的知名品牌,其流化床气流粉碎机凭借高效、无污染、低温粉碎等优势,在食品机械行业中获得了广泛关注。本文将围绕派勒流化床气流粉碎机的工作原理、技术特点及其在食品领域的应用展开分析。
一、工作原理与核心构造
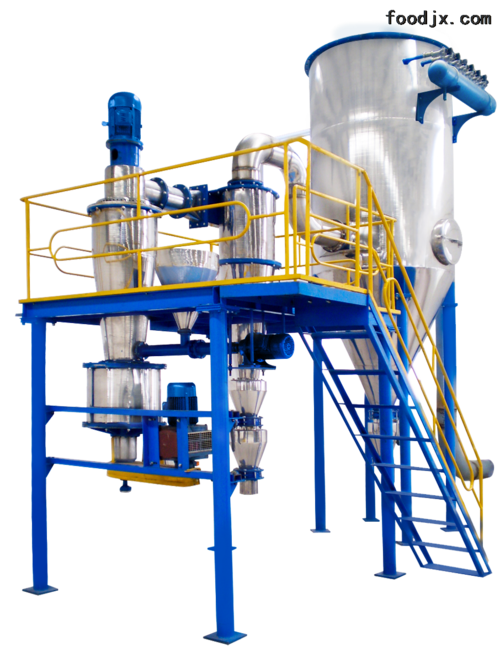
流化床气流粉碎机是一种利用高速气流(通常为压缩空气或惰性气体)作为动力,使物料在粉碎腔内相互碰撞、摩擦而实现超细粉碎的设备。派勒Puhler流化床气流粉碎机主要由粉碎喷嘴、分级轮、流化床腔体、气固分离装置和收尘系统组成。物料经给料系统进入粉碎腔后,被多股高速气流加速并呈流化态,颗粒之间发生剧烈碰撞破碎;与此内置的高精度分级轮将合格细粉及时分出,粗颗粒则返回粉碎区继续粉碎。这种设计避免了过度粉碎,保证了产品粒度的均匀性和分布窄的特点。
二、技术优势与食品机械适配性
1. 低温粉碎,保护热敏成分
食品原料中常含有蛋白质、维生素、香味物质等热敏性成分。派勒流化床气流粉碎机在粉碎过程中无须机械研磨介质,主要依靠气流碰撞,且气流膨胀吸热,能有效抑制粉碎腔温升。这对于可可粉、咖啡粉、香辛料、蔬菜粉、膳食纤维等物料的加工十分有利,可最大程度保留食品的原有风味和营养。
2. 无金属污染,符合食品卫生要求
传统机械式粉碎机因刀具或磨介磨损,容易引入金属杂质。而派勒设备采用气流粉碎,粉碎腔内无转动部件直接接触物料,且与物料接触部分可采用不锈钢、陶瓷或特殊涂层,符合食品级标准,有效避免交叉污染,便于清洁和CIP(在线清洗)操作。
3. 粒度可控,分布窄
通过调节分级轮转速、气流压力和给料速度,派勒气流粉碎机可将食品物料粉碎至d50=1~20μm范围,并且粒度分布集中。这对于功能性食品如微胶囊化油脂粉、益生菌粉、超微茶粉、中草药提取物等的品质稳定性至关重要。
4. 密闭负压运行,无粉尘外泄
食品粉尘爆炸风险和环境清洁要求高。派勒流化床气流粉碎机采用全密闭负压设计,配合高效过滤除尘系统,确保车间环境洁净,同时避免物料损失,提高收率。
三、典型应用场景
- 超微茶粉:抹茶、绿茶粉等要求粒径细、色绿、味醇,派勒气流粉碎机可实现低温粉碎,防止褐变。
- 香辛料:胡椒、花椒、八角等含油量高,传统粉碎易结块发热,气流粉碎可保持香气。
- 膳食纤维:燕麦纤维、大豆纤维等经过超微粉碎后,口感更细腻,可添加到烘焙、饮料中。
- 功能性粉体:蛋白粉、香菇粉、海藻粉、微藻粉等,对温度敏感且要求无菌,派勒设备可实现惰性气体保护粉碎。
- 婴幼儿食品:米粉、果蔬粉等需要极细粒度和高卫生标准,流化床气流粉碎是理想选择。
四、选型与使用建议
食品企业在选择派勒流化床气流粉碎机时,应充分考核物料特性:如含水量、油脂含量、纤维含量、热敏温度、目标粒度等。对于高油脂物料,需关注黏壁和粉碎效率;对于纤维类物料,可能需要预处理或调整分级轮参数。建议与派勒技术团队合作进行小试或中试,以确定最佳工艺参数。日常维护中应定期检查喷嘴磨损、分级轮平衡以及滤芯完整性,确保食品卫生和稳定生产。
五、
随着食品工业对超微粉碎需求的持续增长,派勒Puhler流化床气流粉碎机以其低温、无污染、粒度可控的突出特点,正成为食品机械领域不可或缺的加工装备。它不仅提升了食品粉体的品质和功能,也为企业实现清洁生产和产品创新提供了有力支撑。随着智能化控制和材料技术的进步,派勒气流粉碎机将在食品工业中发挥更大价值。